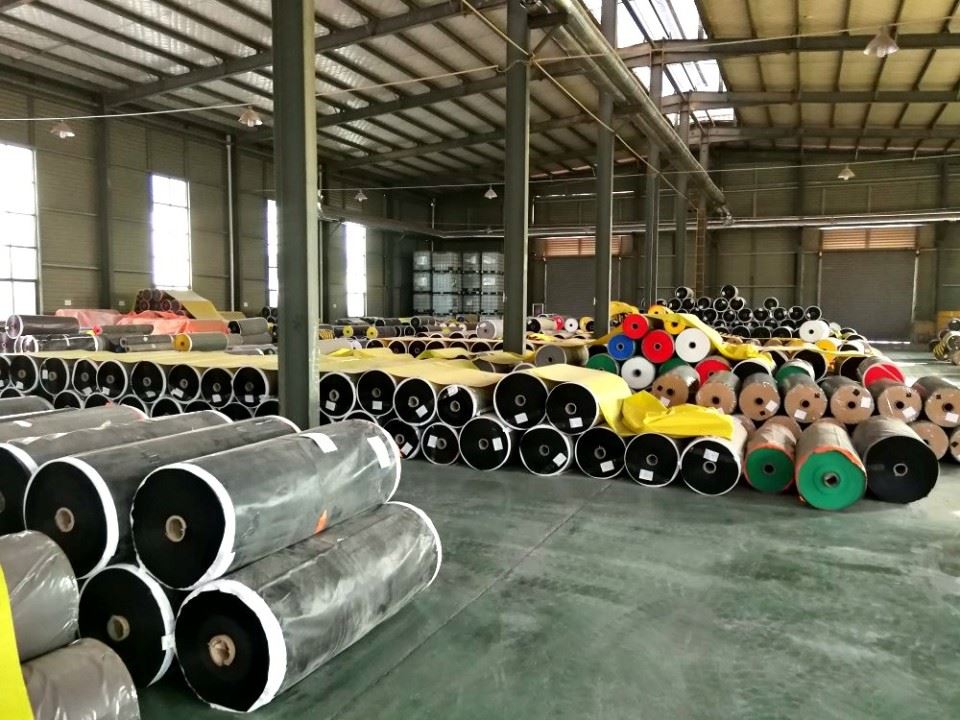
Yleiskatsaus:
Teippikoneet, koneet ja laitteet, joita käytetään teippien tai vastaavien teippituotteiden valmistukseen. Erityyppisten teippituotteiden suorituskyvyn erojen vuoksi teippikoneita on useampia. Nauhapohjamateriaalin, päällystysnesteen luonteen ja käsittelyvaatimusten mukaan teippikoneen rakenne ja kokoonpano ovat usein hyvin erilaisia. Teipin tuotantoprosessissa levitetään liimaa (pinnoitusnestettä) alustalle, joten sitä kutsutaan yleensä teollisuudessa päällystyskoneeksi.
Komponentti
Pinnoite
Päällystyksen (järjestelmän) käsittelyteknologian avain on pinnoitusmenetelmä. Eri aloilla on käytössä satoja erilaisia päällystysmenetelmiä, mikä osoittaa, että jokaisella päällystysmenetelmällä on oma käyttöalue ja vain paras päällystysmenetelmä voidaan valita eri tuotteiden ominaisuuksien mukaan. (Siksi väittäminen, että laite voi tehdä minkä tahansa tuotteen, on vastuutonta ja jopa petollista.)
Pinnoitteen luokitus
Päällystysmenetelmät on jaettu kontrollipinnoitemäärän tyypin mukaan, yleensä 4 tyyppiin:
1. Itsemittautuva pinnoite, kuten upotuspinnoite ja eteen- ja taaksepäin rullapinnoite.
2. Annostelun muunnospinnoite, kuten kaavinterä, ilmaveitsi ja annostelutelan pinnoite.
3. Ennustettu pinnoitemäärä, kuten rakopinnoite, gradienttipinnoite ja verhopinnoite.
4. Sekapinnoitus eli erilaisten pinnoitusmenetelmien sekakäyttö.
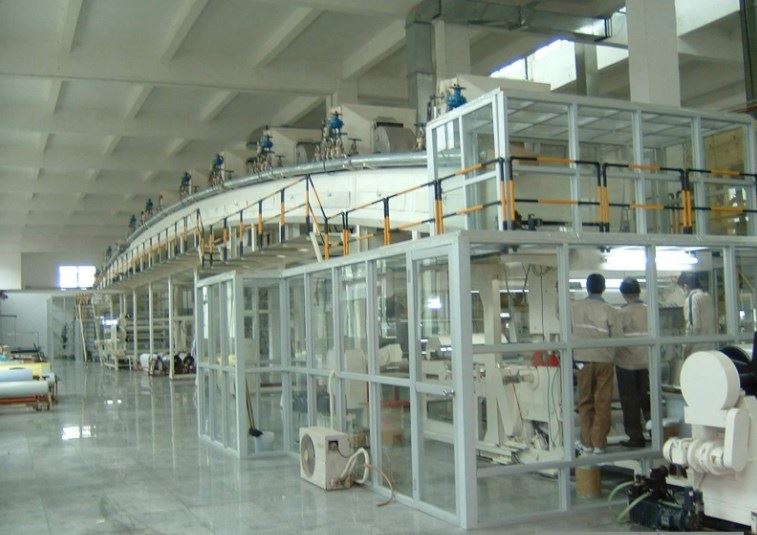
toimintaperiaate
Nauhakoneen työ jakautuu kahteen osaan, nimittäin painatus- ja päällystysosaan. Parempien tuotteiden valmistamiseksi näillä kahdella osalla on erilainen työjako.
Tulosta
Aseta tulostettava rulla aukirullaavalle telalle ja käynnistä kone. Vastaavaa mekanismia pyörittää siirtolaite, ja painolevyrulla ja painokumitela laminoidaan syväpainatuksen toteuttamiseksi, minkä jälkeen suoritetaan luonnollinen kuivaus tai lämmityskuivaus ja kelaustela kelataan loppuun. tulostustoimintoa.
Pinnoite
Aseta pinnoitettava substraatti aukirullaavalle telalle, käynnistä kone ja käytä vastaavaa mekanismia ajamaan voimansiirtolaitteen läpi.
Hihnakuljettimessa on integroitu sähkö-, hiili- ja kaasukuivaus, elektroninen lämpötilansäätö, portaaton nopeudenmuutos, automaattinen laskenta, automaattinen poikkeaman korjaus, syväpainatus, edistynyt infrapunalämmitys, jäähdytys ja repressointi sekä muuta huipputeknologiaa. Tuotantoprosessit, kuten keruu ja purkaminen, painatus, päällystys, kuivaus, kuuman ilman kierto, veto, leikkaus ja kelaus, suoritetaan yhdessä koneessa.
kuiva
Kuivaus (järjestelmä) on tärkeä osa teippikonetta (pinnoituskonetta). Kuivumisen vaikutus vaikuttaa suoraan tuotteen suorituskykyyn. Eri tuotteilla on erilaisia kuivausmenetelmiä, yleisin on kuumailmakuivaus, mikroaaltouunikuivaus ja infrapunakuivaus.
Kuivausjärjestelmä sisältää yleensä uunin, tuulettimen, lämmönvaihtimen ja suodattimen. 1. Uunien tyypit, yleisimmät ovat siltakaariset kuivaustunnelit, litteät ja ilmassa kelluvat kuivaustunnelit jne.
2. Puhallin on yleensä keskipakotuuletin. Jos päällystysneste sisältää A- ja B-luokan liuottimia, on käytettävä räjähdyssuojattua tuuletinta.
3. Lämmönvaihdin on määritettävä lämmönlähteen tyypin, lämpötilan ja lämmitystehon mukaan.
4. Suodattimet, valitse sopivat suodattimet erilaisten prosessivaatimusten vuoksi.
5. Liuottimen talteenottojärjestelmä, joka imee vesihöyryä, myrkyllisiä ja haitallisia aineita liuottimessa edistääkseen pinnoitekerroksen kuivumista ja vähentääkseen haitallisten aineiden päästöjä.
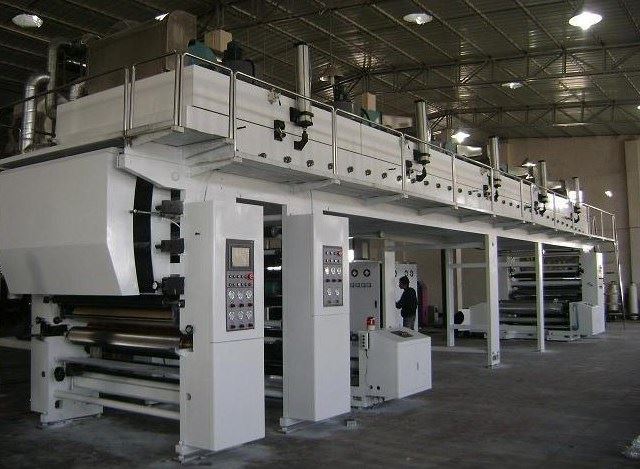
tarttuminen:
Vaihteisto (järjestelmä) ohjaa pääasiassa päällystyskoneen nopeutta ja kireyttä, jotta päällystyskone toimii tasaisesti tietyllä nopeudella ja pinnoittaa tasaisesti.
Nopeudensäätömenetelmä
1. DC-nopeuden säätö muuttamalla moottorin parametreja tai kytkemällä jännitettä jne. moottorin käyntinopeuden muuttamiseksi. Sisältää portaaton nopeudensäädön ja porrastetun nopeuden säädön, ylös- ja alaspäin nopeuden säädön, vakiomomentin nopeuden säädön ja tasaisen tehon nopeuden säädön.
2. AC-taajuusmuunnosnopeuden säätö, tämä menetelmä on laajimmin käytetty ja kustannustehokkain nopeudensäätömenetelmä.
jännitys:
Jännitys (hallinta)
1. Avoimen silmukan jännityksen säätö, joka ohjaa epäsuorasti levypiirin kireyttä säätämällä moottorin, magneettisen jauhekytkimen, jarrun jne. vääntömomenttia.
2. Kiristyksen suljetun silmukan ohjaus käyttämällä palautelaitteita, kuten jännitysantureita tai kelluvia rullia, säädä PID-arvoa moottorin nopeuden ja vääntömomentin korjaamiseksi reaaliajassa korkeamman jännitystarkkuuden saavuttamiseksi.
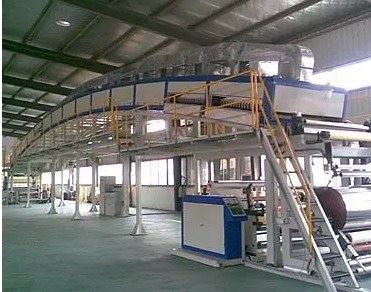
Asentaa:
1. Hihnakuljettimen paikanvalinta- ja asennuspaikan tulee olla suhteellisen tasaisella, kovettuneella alustalla, koska hihnakuljetin vaatii hyvät ympäristöt toimiessaan. Ei voida sanoa, että maaperä on kuoppainen ja toiminnan eri osat eivät ole koordinoituja, mikä tekee valmistetusta tuotteesta epäpätevän! Kaikki tämä on otettava huomioon.
2. Kokoa kone. Yleensä hihnakuljettimen komponentit erotetaan toisistaan. Ennen asennusta, kun paikka on valittu, aseta etu- ja takakeskitelineet tasaiselle alustalle tasaisen vaakasuoran linjan säilyttämiseksi! Vakaan toiminnan ylläpitämiseksi.
3. Kun asennus on valmis, suorita esikäsittely koneen kaikille osille, mukaan lukien ketjut, ketjupyörät, laakerit, vähennysventtiilit, ja lisää voiteluöljyä tai rasvaa.
4. Voitelukäsittelyn jälkeen suorita pääkomponenttien virheenkorjaus, jotta ne pyörivät tasaisesti ilman tukoksia.
5. Kun jokaisen osan asennus on valmis, kytke virta päälle ja käynnistä testikone! Testauskoneen aikana ei tarvitse asentaa materiaaleja, vaan suorita paljas testi! Tarkkaile jokaisen komponentin toimintaa! Jos poikkeavaa havaitaan, virta katkeaa,
6. Kun hihnakuljetin ei ole käynnissä, virransyöttö on katkaistava turvallisuuden vuoksi.
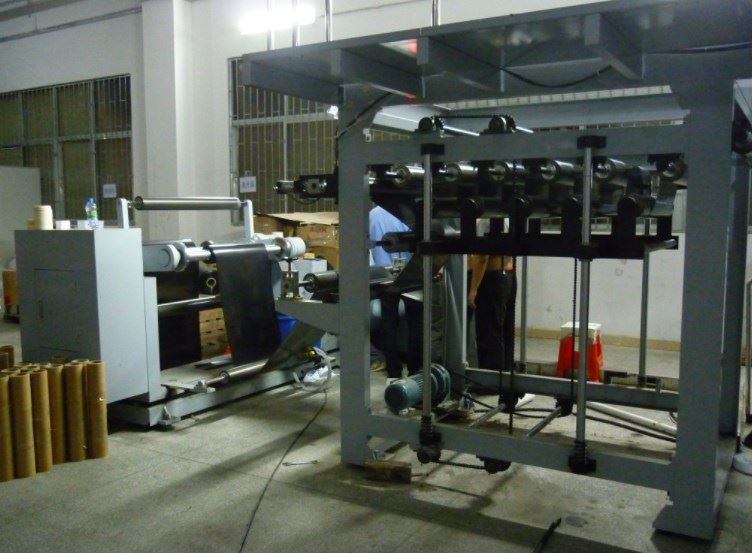
parametri:
Konetyyppi: Lämmitystyyppi uunin ulkopuolella, vahva kaarityyppi,
Alustan leveys: Min600-Max.1600mm.
Pinnoitteen leveys: 1450-1650 mm
Pohjamateriaalin halkaisija: purku jopa 800 mm.
Pintamaali: vesiliima
Pohjamateriaalin pituus: 500-6000M. (Ellei ulkohalkaisija 800 mm.)
Liimausmenetelmä: Valssilangan liimaus
Liiman viskositeetti: 50-150 cps.
Mekaaninen nopeus: 200 M/min.
Päällystyskoneen nopeus: jopa 180-200M/min (asiakkaan vaatimusten mukaan)
Pohjalämpötila: Sisälämpötila: Laskettu Min.10°C:n perusteella.
Uunin lämpötila: jopa 130 ℃.
Lämmitysmenetelmä: höyry, lämmönsiirtoöljy (asiakkaan valinnan mukaan)
Purkutapa: kaksoisasemavaihtopurkaus
Käämitysmenetelmä: kaksoisaseman vaihtokäämi
Paineilma: 5Kg/C㎡.
Päämoottorin teho: 3-vaihe, 380V, 50Hz
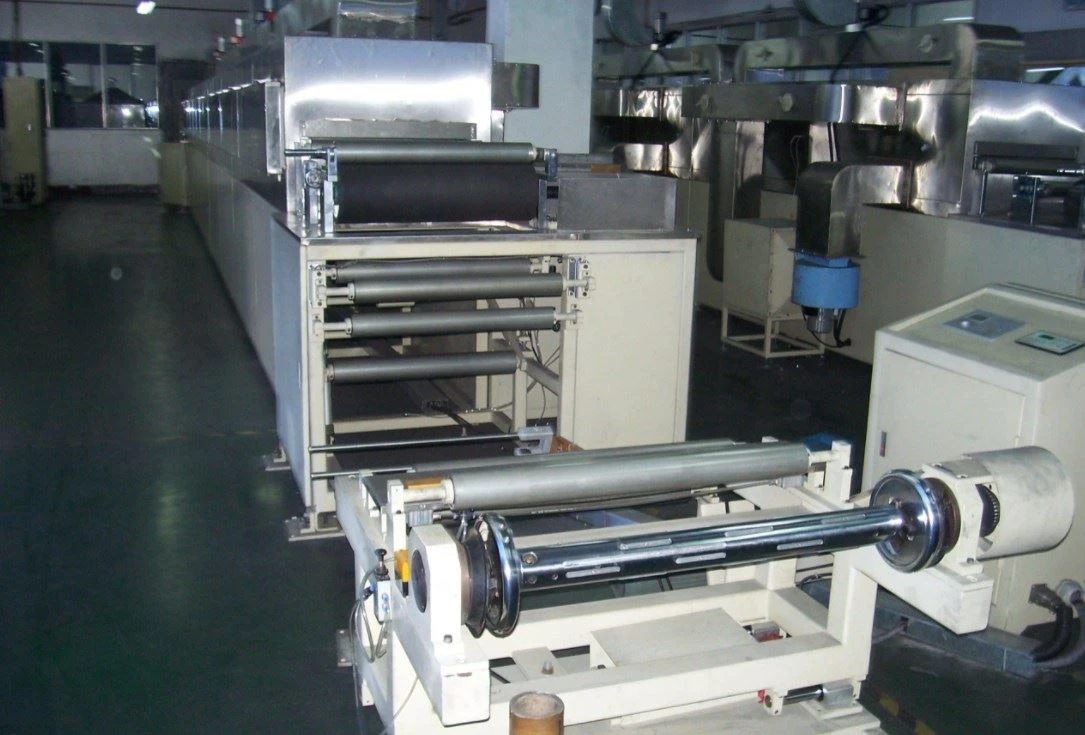
Lisätarvikkeet:
Putkenleikkauskone, lisätarvikkeet, sähkönjakelukaappi. Apurunko voidaan valita eri tuotantotarpeiden mukaan: monivärinen painokone, leikkauskone, rullauskone, iskukone, putkenvetokone jne. Parempien tuotteiden tuottamiseen suositellaan putkenleikkauskonetta.
Säätö:
Asennuksessa ja säädössä on varotoimet
1. Asenna eturunko, keskirunko ja takarunko varattuun tasoon ennalta määrättyyn asentoon ja kohdista ne vaakasuoraan niin, että se koskettaa tiukasti perustaa siten, että rungon keskilinja on suorassa pituussuunnassa. ; Teline siirtyy, tärisee jne. onnettomuuksien välttämiseksi.
2. Asenna konfiguroitu uuni jokaiseen telineeseen järjestyksessä ja kiinnitä se pulteilla; pidä uuni ja ritilä vaakasuorassa ja vakaana.
3. Asenna virranjakelukaappi etutelineen viereen tai käyttömukavaan paikkaan, kytke jokainen piiri ohjeiden mukaan ja lopuksi kytke virtalähde (muista irrottaa virtalähde johdotuksen yhteydessä).
4. Asenna jokainen sisäinen konfiguraatio-osa asetetun asennon mukaan, säädä jokaista materiaalirullaa, kelausta, kelausrullaa jne. vaakasuoraan, akselit ovat yhdensuuntaisia toistensa kanssa ja kohtisuorassa nauhan liikesuuntaan nähden. Asennuksen aikana materiaalin sileä pinta ei saa naarmuuntua, ja eri komponenttien oikea asennus tulee säilyttää.
5. Asenna vaihteet, hihnapyörät ja hammaspyörät ja yritä pyörittää niitä oikein varmistaaksesi, että pyöriminen on joustavaa eikä poikkeavuuksia tai esteitä ole. ja lisää vastaavaa voiteluöljyä ketjuun, supistimeen jne.
6. Tarkista, onko asennuksessa puutteita, ja varmista, että lämmitin, lämpöanturi ja lähetysvälineet on asennettu; tarkista, että piirit on kytketty oikein ja johdot eivät vuoda; onko koko runko siirretty väärin ja onko uuni erotettu.
7. Kun asennus on suoritettu oikein, käynnistä testikone yksitellen. Jos havaitset poikkeavuuksia, pysäytä se tarkastusta ja säätöä varten; aloita tuotanto vahvistuksen jälkeen (huomioi henkilö- ja koneturvallisuus käytön aikana).
vaikutus:
Koko koneen koostumus ja kunkin komponentin rooli
Purkauslaite - vastaa päätelan auki- ja kelaamisesta, ja se voidaan varustaa kireyden säädöllä.
Tulostus voidaan määrittää osittain yksivärisenä ja kaksivärisenä.
Liimausosa koostuu vetolastan telasta ja vetolastan telasta, joita käytetään liiman pinnoittamiseen alustalle.
Uunin osa liiman kuivaamiseksi.
Leikkausosa tarpeen mukaan, kun alusta leikataan liiman jälkeen.
Uudelleenkelaus Teipin osakelaus halkaisun jälkeen, kelauksen pituus voidaan määrittää tarpeiden mukaan ja se voi olla myös isojen rullien kelaus.
Vaihteiston osaketjukäyttö ja vaihteiston käyttö. Ketjukäytön keskinopeus on sama, mutta siinä on hetkellinen nopeus, joka ei sovellu korkean rekisteröintitarkkuuden yritykseen.
Leikkauskone - teippikoneen leikkaus
Putkipaarien purkaminen ja paperiputken lataaminen kelalle hydraulipaineella
Automaattinen putkenleikkauskone, joka leikkaa paperiputken
Uudelleenkelauskone - lajittele vialliset nauhat (etenkin ne, jotka eivät ole siististi kelatut) vähentääksesi viallisten osien määrää
perustaa:
Lämpötila: Kuumennuksen ja kuivauksen aikana BOPP-kalvon kuivumislämpötila voidaan asettaa 60-70 ℃, kun taas luonnollisessa kuivauksessa voidaan käyttää tuuletinta nopeuttamaan ilmankiertoa painomateriaalin pinnalla kuivausnopeuden lisäämiseksi. Jännitys: Koneessa on yleensä neljä jännityksen hallintatasoa, nimittäin purkausjännitys, syöttöjännitys, vetojännitys ja takaisinkelausjännitys. Mitä vakaampi Zhang'n jännitys on, sitä vakaampi on sukupolvi ja toiminta sekä sitä parempi laatu. Kuitenkin kunkin vyöhykkeen jännitys tuotantoprosessissa perustuu pääasiassa operaattorin'henkilökohtaiseen kokemukseen tuotantoprosessista; jännitystä voidaan lisätä sopivasti materiaaleille, joiden suoruus ja tasaisuus on huono.
Pinnoitteen parametrit:
Kuivauslämpötila: Mitä korkeampi kuivauslämpötila, sitä nopeammin emulsion paineherkän liiman vesimolekyylit haihtuvat. Monet paineherkät liimat voivat käydä läpi silloitusreaktioita samanaikaisesti, mikä aiheuttaa muutoksia paineherkän liiman viskositeetissa. Kuitenkin mitä korkeampi lämpötila, sitä suurempi vaikutus; kun kone sammutetaan rullan vaihtamiseksi, uunissa oleva kalvo todennäköisesti kutistuu ja muotoutuu pitkän viipymäajan vuoksi korkeassa lämpötilassa; laitteille, jotka on pinnoitettu ja leikattu samanaikaisesti, sen todellinen kuivuminen Lämpötila voidaan asettaa 60-90 ℃.
Tuotantonopeus: Päällysteen valmistusnopeus riippuu suoraan pinnoitteen paksuudesta, uunin pituudesta ja kuivauslämpötilasta. Nopeuden lisääminen voi nostaa kuivauslämpötilaa uunissa; Vaikka tuotteen laatu on taattu, nopeutta voidaan lisätä asianmukaisesti.
Veitsen asetus: Veitsen akselin teräväliä voidaan säätää tuotantoprosessin vaatimusten mukaan, ja usean veitsen putkenleikkauskoneen veitsien etäisyyttä voidaan säätää niin, että tuotteet leikataan vastaamaan teräväliä.
Päätarkoitus: käytetään erilaisten teippien ja vastaavien teippituotteiden päällystämiseen.